



PHÂN TÍCH KỸ THUẬT & CƠ SỞ HẠ TẦNG NHÀ MÁY
Luận văn điều hành: Vượt qua các nút thắt cổ chai về cấu trúc trong sản xuất cột thép
Sự mở rộng toàn cầu của mạng lưới đường cao tốc thông minh, điện khí hóa đô thị và triển khai tháp viễn thông đã làm tăng đáng kể các yêu cầu về hiệu suất kết cấu cho cột đèn chiếu sáng bằng thép và cột cao. Việc sản xuất các cột hình bát giác, đa giác hoặc hình nón dài có côn (trải dài từ 12 mét đến hơn 14 mét) đòi hỏi nhiều hơn là chỉ mua một máy ép thủy lực hoặc máy hàn đường nối riêng lẻ.
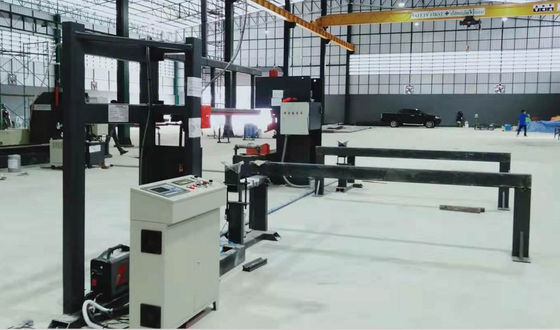
Nút thắt cổ chai vận hành thực sự trong các nhà máy sản xuất cột năng suất cao nằm ở việc lập kế hoạch cơ sở hạ tầng xưởng, xử lý tấm thép nặng và bố trí dây chuyền thiết bị. Nếu không có khả năng nâng hạ đồng bộ của cần trục, các bộ gá lắp chuyên dụng và luồng vật liệu có hệ thống, các nhà sản xuất sẽ đối mặt với sự chậm trễ nghiêm trọng về chu kỳ, biến dạng kết cấu trong quá trình vận chuyển và các mối nguy hiểm về an toàn. Việc đánh giá kiến trúc dây chuyền sản xuất đòi hỏi phân tích các phương pháp quy trình làm việc, tải trọng của cần trục và các giai đoạn xử lý tự động.
Bối cảnh ngành: Các điểm đau vận hành chính
Các cơ sở sản xuất thép thông thường chuyển đổi sang sản xuất cột đèn chuyên dụng gặp phải ba thách thức kỹ thuật lặp đi lặp lại:
1. Rủi ro xử lý vật liệu nặng
Các tấm thép hình thang dài (Q235A hoặc thép kết cấu cường độ cao) có độ linh hoạt cao trước khi uốn. Việc vận chuyển các tấm này giữa các trạm cắt xẻ, cắt côn và uốn bằng các thiết bị nâng hạ không đủ tải gây ra hiện tượng cong vênh tấm, sai lệch vị trí và các rủi ro an toàn nghiêm trọng tại nơi làm việc.
2. Sai lệch giữa quá trình uốn & hàn đường nối
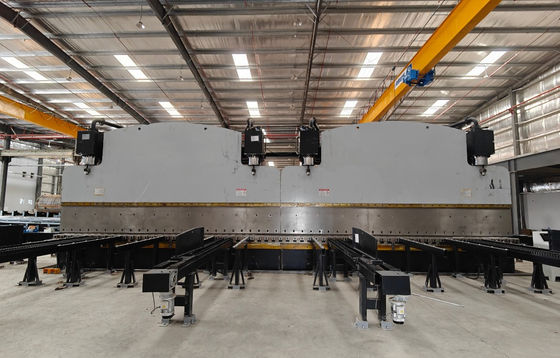
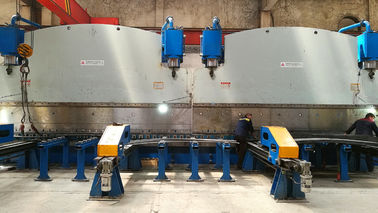
Khi các máy ép thủy lực CNC song song có lực ép lớn tạo hình các dạng côn dài, ứng suất dư tạo ra các khe hở đường nối dọc. Nếu máy hàn đường nối và máy đóng đường nối không có lực kẹp cơ học đủ mạnh, sẽ xảy ra sai lệch mối nối, dẫn đến các khuyết tật thâm nhập mối hàn và phải làm lại.
3. Nút thắt cổ chai trong quy trình sản xuất
Việc cô lập các quy trình riêng lẻ — như cắt cửa, hàn robot đế cột và làm thẳng cột — mà không có sự bao phủ liên tục của cần trục sẽ tạo ra sự tắc nghẽn bộ đệm hàng chờ xử lý (WIP) trên sàn nhà máy.
Các phương pháp so sánh: Bố trí nhà máy & Chiến lược xử lý trên cao
Các kỹ sư quản lý phải lựa chọn giữa hai tuyến vận hành riêng biệt khi thiết kế hoặc nâng cấp một cơ sở sản xuất cột đèn:
Tuyến A: Các trạm làm việc thủ công rời rạc
Dựa vào các máy móc độc lập được bố trí rải rác trong các kho sản xuất chung với các thiết bị nâng hạ tải trọng nhẹ cục bộ.
- Chi phí đầu tư: Chi phí thiết lập máy ban đầu thấp hơn.
- Hiệu quả xử lý: Thấp; yêu cầu điều chỉnh và định vị lại thủ công thường xuyên.
- Rủi ro kết cấu: Rủi ro cao hơn về xoắn tấm và hư hỏng bề mặt.
- Tuân thủ an toàn: Dễ bị tổn thương cao trong quá trình thao tác trên cao thủ công.
Tuyến B: Dây chuyền tích hợp với cần trục trên cao kép
Tích hợp máy móc xử lý tự động dọc theo các kho tuyến tính có cấu trúc được phục vụ bởi các cần trục dầm cầu tải trọng nặng.
- Chi phí đầu tư: Đầu tư ban đầu cao hơn cho cấu trúc nhà máy và hệ thống cầu trục.
- Hiệu quả xử lý: Cao; vận chuyển tuyến tính liên tục từ cắt cuộn đến làm thẳng cuối cùng.
- Rủi ro kết cấu: Tối thiểu; nâng hạ được kiểm soát duy trì sự thẳng hàng trên chiều dài 12m–14m.
- Tuân thủ an toàn: Các khu vực quy trình an toàn nghiêm ngặt với tải trọng nâng trên cao chuyên dụng.
Các thông số cơ sở hạ tầng cần trục của xưởng
Một yếu tố quan trọng của môi trường sản xuất cột đèn hiệu quả là cấu hình cần trục trên cao. Việc xử lý tấm thép nặng, nạp liệu cho máy ép thủy lực song song và lắp ráp cột cao đòi hỏi các hệ thống cần trục trên cao được chứng nhận hoạt động trên các khoảng xưởng chuyên dụng.
| Đơn vị thiết bị / Khu vực vận hành | Tải trọng định mức của cần trục trên cao | Tiêu chuẩn cảnh báo an toàn | Vai trò tích hợp thiết bị |
|---|---|---|---|
| Khu vực nạp liệu máy móc nặng & vật liệu | 16 tấn / 10 tấn | Đánh dấu khu vực an toàn nghiêm ngặt: Yêu cầu khoảng trống bắt buộc dưới tải trọng của cần trục trên cao | Xử lý các cuộn thép nặng, khuôn ép thủy lực lớn và các bộ phận vỏ cột cao. |
| Kho xưởng dây chuyền sản xuất tự động | 10 tấn / 6 tấn | Đánh dấu khu vực an toàn nghiêm ngặt: Yêu cầu khoảng trống bắt buộc dưới tải trọng của cần trục trên cao | Hỗ trợ nạp liệu liên tục các tấm thép cắt theo chiều dài và các dây chuyền hàn đường nối dọc. |
| Khu vực lắp ráp & bảo trì máy móc | 10 tấn / 5 tấn | Đánh dấu khu vực an toàn nghiêm ngặt: Yêu cầu khoảng trống bắt buộc dưới tải trọng của cần trục trên cao | Hỗ trợ lắp ráp thiết bị, căn chỉnh bộ gá và bảo trì các cụm lắp ráp. |
Lưu ý: Tải trọng định mức và quy trình an toàn được trích xuất trực tiếp từ các thiết lập môi trường xưởng vận hành đã được xác nhận.

Khung lựa chọn kỹ thuật cho tích hợp dây chuyền hoàn chỉnh
Khi lập kế hoạch một cơ sở sản xuất cột đèn hoàn chỉnh, các nhóm kỹ thuật nên đánh giá việc lựa chọn thiết bị qua sáu giai đoạn sản xuất tuần tự:
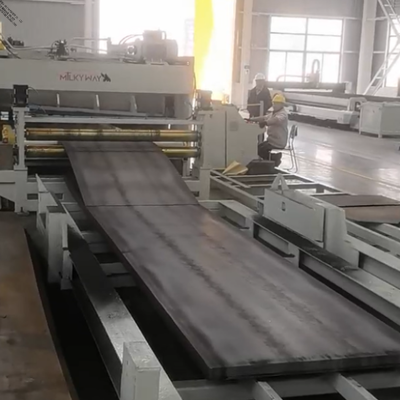
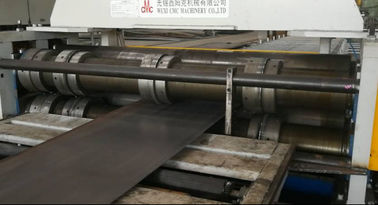
- Xử lý cuộn & Cắt côn: Thiết lập một dây chuyền Cắt theo chiều dài chuyên dụng hoặc hệ thống cắt xẻ cuộn thép kết hợp với máy cắt côn CNC để chuẩn bị các phôi hình thang cân chính xác mà không làm biến dạng vật liệu.
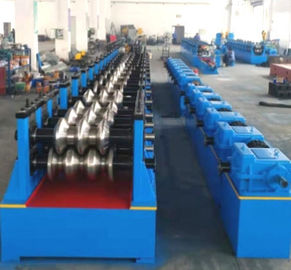
- Uốn CNC song song: Triển khai các máy ép thủy lực CNC song song hoặc liên kết kép có khả năng uốn đa trục đồng bộ cho các cột hình bát giác hoặc tròn có côn dài từ 12m đến 14m.
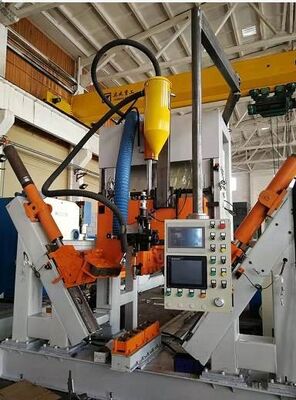
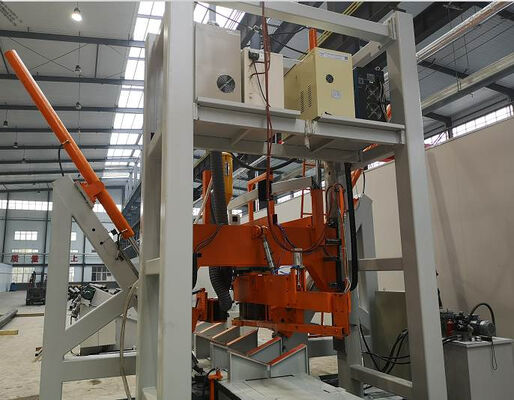
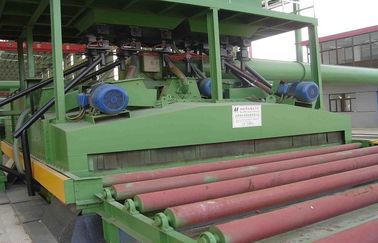
- Đóng & Hàn đường nối dọc: Triển khai các máy hàn đường nối tự động sử dụng quy trình Hàn hồ quang chìm (SAW) hoặc MIG xung để đảm bảo mối hàn đường thẳng thâm nhập hoàn toàn.
- Làm thẳng & Định hình lại bằng thủy lực: Sử dụng các máy làm thẳng cột lực mạnh bằng thủy lực được trang bị điều khiển từ xa không dây để khắc phục biến dạng nhiệt sau khi hàn.
- Cắt khung cửa: Tích hợp máy cắt cửa cột đèn bằng laser hoặc plasma CNC để cắt chính xác lỗ cửa dịch vụ 360 độ và thực hiện các thao tác khoan ma sát.
- Hàn đế cột: Sử dụng các trạm hàn đế bằng robot hoặc bộ quay hàn để đảm bảo tính toàn vẹn của mối nối kết cấu chắc chắn ở gốc cột.
Bảng kiểm tra quyết định hành động cho các kỹ sư quản lý nhà máy
Trước khi hoàn tất việc đầu tư thiết bị dây chuyền hoặc sơ đồ bố trí nhà máy, hãy đánh giá dự án của bạn dựa trên khung thực hiện thực tế này:
- Khớp nối công suất cần trục: Xác minh rằng các đường ray cần trục trên cao có thể lắp đặt các palăng kép (ví dụ: 16 tấn / 10 tấn hoặc 10 tấn / 6 tấn) để cho phép nâng hai điểm cho các cột thép dài 14m.
- Đánh dấu khu vực an toàn: Đảm bảo các vạch kẻ sàn và quy trình khoảng trống trên cao rõ ràng ("Không đứng dưới tải trọng của cần trục trên cao") được thực thi xung quanh máy móc hạng nặng.
- Đồng bộ hóa song song: Xác nhận bộ điều khiển CNC trên máy uốn hỗ trợ đồng bộ hóa van tỷ lệ thủy lực theo thời gian thực dọc theo các bàn máy dài.
- Không gian bộ đệm WIP: Phân bổ đủ diện tích sàn giữa các trạm hàn đường nối và làm thẳng để ngăn chặn các nút thắt cổ chai trong xử lý vật liệu.
Kết luận & Các bước tiếp theo trong tối ưu hóa nhà máy
Việc xây dựng một cơ sở sản xuất cột đèn thép cạnh tranh, năng suất cao đòi hỏi một phương pháp kỹ thuật toàn diện nhằm điều chỉnh cơ sở hạ tầng xưởng, khả năng nâng hạ của cần trục và tích hợp máy móc. Bằng cách ưu tiên quy trình làm việc xử lý vật liệu cùng với máy ép thủy lực song song tiên tiến và thiết bị hàn đường nối tự động, các nhà sản xuất có thể đạt được hình dạng sản phẩm nhất quán và năng suất cao.
Đối với các nhóm kỹ thuật công nghiệp đang đánh giá việc mở rộng dây chuyền hoặc hiện đại hóa các cơ sở sản xuất cột đèn hiện có, việc tham khảo ý kiến các nhà sản xuất chìa khóa trao tay chuyên dụng như Wuxi CMC Machinery Co.,Ltd cung cấp nền tảng kỹ thuật cần thiết để tối ưu hóa thiết kế nhà máy, bố trí dây chuyền và lựa chọn máy móc.